
每一家生产球墨铸铁的铸造厂都遇到过这种情况:化学成分看起来没问题,浇注温度也达标,金相报告却显示球化率低、出现蠕虫状石墨或渗碳体。很多时候,问题不在工艺本身,而在于所选用的稀土硅镁球化剂牌号。
本文将介绍这种合金是什么、各元素起什么作用,以及如何根据生产条件选择合适的牌号、粒度和加入量。
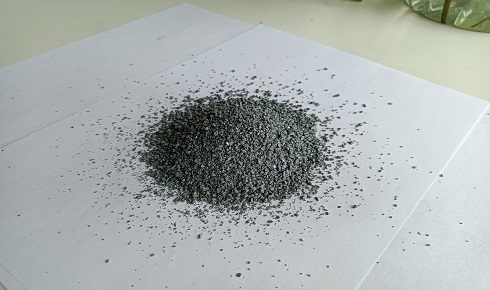
什么是稀土硅镁球化剂?
稀土硅镁球化剂,又称稀土硅铁镁合金(FeSiMg RE)或 RE-Mg-FeSi,是以硅铁为载体,含有镁、稀土元素(主要是铈和镧)及钙的中间合金。在浇注前加入铁水中,可使石墨由片状(灰铸铁)转变为球状(球墨铸铁,又称球铁、SG 铁)。
为什么不直接加纯镁?镁的沸点约为 1090 °C,远低于铁水处理温度(通常 1450–1550 °C)。纯镁加入后会剧烈汽化,吸收率极低,还有严重的安全隐患。把镁稀释在硅铁载体中,反应更可控、更安全,效率也高得多。
稀土硅镁球化剂中各元素的作用
|
元素 |
常见含量 |
主要作用 |
|
Mg |
5–10% |
主要球化元素。先脱硫、脱氧,再促进石墨球化。 |
|
RE(Ce、La) |
0.5–8% |
中和 Pb、Bi、Sb、Ti、As 等反球化干扰元素,加强脱硫,减缓镁衰退,有助于控制缩松。 |
|
Si |
≥44% |
镁的载体;具有石墨化作用,降低白口倾向。 |
|
Ca |
2–5% |
缓和镁的反应,减少闪光和烟尘,提高镁吸收率。 |
|
Al |
≤1% |
控制在低水平,避免针孔和皮下气孔。 |
|
MgO |
越低越好 |
氧化镁没有球化作用,还会形成熔渣和夹渣。 |
简单来说:镁负责球化,稀土负责“保险”。牌号名称也体现了这一点,例如 FeSiMg3-8 表示约含 3% 稀土、8% 镁。
利石稀土硅镁球化剂牌号
|
牌号 |
RE |
Mg |
Si |
Ca |
Al |
|
FeSiMg1-6 |
0.5–2.0% |
5–7% |
≥44% |
2.0–3.0% |
≤1% |
|
FeSiMg2-7 |
1.0–3.0% |
6–8% |
≥44% |
2.0–3.5% |
≤1% |
|
FeSiMg3-8 |
2.0–4.0% |
7–9% |
≥44% |
3.5–4.0% |
≤1% |
|
FeSiMg5-8 |
4.0–6.0% |
7–9% |
≥44% |
4.0–5.0% |
≤1% |
|
FeSiMg7-9 |
6.0–8.0% |
8–10% |
≥44% |
4.0–5.0% |
≤1% |
完整技术参数及第三方检测报告,请查看我们的 FeSiMg 球化剂产品页。
粒度:5–15 mm、3–25 mm、8–40 mm、25–50 mm,或按客户要求定制。 可定制 RE/Mg/Ca 配比,并提供低铝和含钡牌号。
如何选择合适的稀土硅镁球化剂牌号
没有“最好”的球化剂,只有最匹配你的熔炼炉、原铁水和铸件的牌号。选型时可考虑以下四个因素:
1. 熔炼炉与原铁水含硫量
- 中频感应电炉、低硫原铁水(S ≤ 0.02%):低镁低稀土牌号(如 FeSiMg1-6)通常已足够,还能避免残余镁过高。
- 冲天炉或双联熔炼、含硫较高:选用镁和稀土含量更高的牌号(如 FeSiMg3-8 或 FeSiMg5-8),因为镁会先被硫和氧消耗,之后才发挥球化作用。
2. 炉料与干扰元素
如果炉料中废钢或回炉料比例较大,Ti、Pb、Sb、Bi 等微量元素可能增加,这些元素会干扰石墨球化。高稀土牌号能中和它们,保证球化率。若使用纯净炉料(高纯生铁),则宜选用低稀土牌号。
3. 铸件壁厚
- 薄壁铸件(汽车零件、管件):稀土过多会增加白口和渗碳体倾向。建议选用低稀土牌号,并配合良好的孕育处理。
- 厚大断面铸件(风电轮毂、大型箱体):冷却缓慢会导致镁衰退和石墨畸变(碎块状石墨)。稀土含量受控的牌号(通常为富镧型)有助于在厚断面保持球化率。
4. 处理工艺与铁水包大小
- 冲入法 / 盖包法:最常用,中等粒度(3–25 mm 或 5–15 mm)溶解稳定。
- 大型铁水包(数吨):选用较大粒度(8–40 mm 或 25–50 mm),避免上浮和过早反应。
- 小包或后期处理:细粒度溶解快且均匀。
稀土硅镁球化剂加入量与镁吸收率
加入量一般为处理铁水重量的 1.0%–1.8%,具体取决于原铁水含硫量、处理温度、铁水包设计以及目标残余镁(球墨铸铁通常为 0.035%–0.055%)。
简易估算公式:
加入量(%)≈ [0.76 × S(原铁水) + Mg(残余)] ÷ [Mg(合金) × 吸收率]
采用设计合理的冲入法铁水包,镁吸收率通常在 40%–60%。最终加入量请务必通过试验炉次和光谱分析确认。更多球墨铸铁工艺资料,可参考美国铸造协会(AFS)面向铸造工程师提供的技术资源。
实用操作建议
- 保持干燥。潮气会与镁反应,增加 MgO、降低效率。请存放在干燥仓库,使用前保持包装密封。
- 控制处理温度。温度每多升高一点,都会加快镁汽化、降低吸收率。
- 做好覆盖。在铁水包凹坑中用废钢、硅铁屑或覆盖板压住合金,延缓反应。
- 快速浇注。镁会随时间衰退,应在推荐时间内浇完(通常为处理后 8–12 分钟)。
- 务必孕育。仅球化处理还不够,之后需用硅铁基孕育剂增加石墨球数、防止渗碳体。
- 检查粒度一致性。细粉(< 1 mm)过多易氧化、反应过快;大块过多则溶解不均。
常见问题与排查
|
问题 |
可能原因 |
建议措施 |
|
球化率低 |
残余镁不足、硫高、干扰元素多 |
增加加入量,或改用更高 Mg/RE 牌号 |
|
反应剧烈、烟尘大 |
镁含量高、温度高、覆盖不良 |
选用高钙牌号,改善覆盖,降低温度 |
|
薄壁处出现渗碳体 |
稀土或镁过量、孕育不足 |
选用低稀土牌号,加强孕育 |
|
厚断面出现碎块状石墨 |
镁衰退、铈过多、冷却慢 |
优化稀土种类和含量,缩短保温时间 |
|
夹渣、浮渣 |
合金中 MgO 高、细粉氧化 |
选用低 MgO 合金,及时扒渣 |
稀土硅镁球化剂的应用领域
稀土硅镁球化剂用于生产以下行业的球墨铸铁件(详见我们的文章 Nodulizer in Cast Iron Production):
- 汽车:曲轴、凸轮轴、转向节、差速器壳、制动钳
- 管道管件:供水、燃气管网用球墨铸铁管
- 风电:轮毂、底座、轴承座
- 机械:齿轮箱、液压阀、泵体、压缩机零件
- 轨道交通与农机:制动部件、拖拉机零件
为什么选择利石
安阳利石实业有限公司(LSFerroalloy)自 1999 年起从事铁合金生产与出口。我们的稀土硅镁球化剂具备:
- 成分稳定:严格控制各批次 Mg、RE、Ca 含量
- 低 MgO、低铝:铸件更洁净
- 粒度精准:细粉含量低
- 定制牌号:匹配你的熔炼炉和铸件
- 第三方检测:可应要求安排 SGS、BV 等检测
- 包装灵活:25 kg 小袋、1 吨吨袋,或按要求包装
常见问答
问:FeSiMg 和稀土硅镁球化剂有什么区别? 答:二者基本属于同一类产品。“稀土硅镁球化剂”强调该 FeSiMg 合金含有稀土元素,可提高抗干扰元素能力、使球化更稳定。
问:稀土含量越高越好吗? 答:不是。稀土过多会增加薄壁件的白口和渗碳体倾向,还可能在厚断面引起碎块状石墨。稀土含量应与炉料质量和铸件壁厚相匹配。
问:最常用的是哪个牌号? 答:中频炉熔炼低硫铁水时,FeSiMg1-6 和 FeSiMg2-7 用得最多;冲天炉铁水或炉料较差时,常用 FeSiMg3-8 和 FeSiMg5-8。
问:最小起订量是多少? 答:欢迎联系我们,试用小批量和整柜订单都可以供应。
正在寻找可靠的稀土硅镁球化剂供应商?告诉我们你的熔炼炉类型、原铁水含硫量、铁水包大小和铸件类型,我们的技术团队将为你推荐最合适的牌号和粒度。获取报价及免费技术咨询 →